HISTOIRE 7

La mise en production
L’usine Austin, désormais sous la bannière BMC, se met au travail dès le lendemain. Gerry Coker doit alors créer en toute hâte un nouveau logo intégrant le nom « Austin » et le faire installer sur le véhicule avant la fin du salon. Il n’existe aucun autre accord entre Donald Healey et Leonard Lord que cette poignée de mains donnée la veille.
Du côté de la carrosserie, Donald Healey qui s’était préparé à livrer une vingtaine de véhicules par semaine, doit rapidement revoir ses ambitions à la hausse pour répondre aux commandes qui affluent. Avec une prévision portée à 100 véhicules par semaine, il faut également trouver un autre carrossier que Tickford. Il se tourne alors vers le fabricant automobile Jensen qui, malheureusement, n’est pas en mesure de démarrer une production optimisée avant juin ou juillet 1953, alors que nous ne sommes qu’en octobre 1952.
La firme Jensen se fait sermonner à plusieurs reprises par Geoffrey Healey lors de la réalisation des premières voitures, à cause de sa fâcheuse tendance à « prendre des raccourcis » dans la fabrication des carrosseries. Elle n’hésite notamment pas à utiliser du bois à la place de l’acier pour certains profils structurels et montre également une fâcheuse tendance à interpréter les tolérances.
Du côté d’Austin, le délai nécessaire à l’adaptation des chaînes de montage oblige Donald Healey à réaliser dans son atelier de Warwick une vingtaine de voitures. Elles servent à la fois d’échantillons et de véhicules pour un programme de compétition. La production en série dans les usines de Longbridge devient effective en mai 1953. Il faut toutefois réaliser environ 500 véhicules avant de parvenir à gommer les différents défauts de fabrication.
Certains se demandent pourquoi les ailes, les portes, le capot et le coffre de ces véhicules sont en acier, alors que le reste de la carrosserie est en aluminium. La raison est simple. Lors des premières expéditions à destination des États-Unis, DMH constate que certains véhicules sont endommagés par les dockers. Les parties les plus exposées sont donc remplacées par de l’acier. Les 200 premières voitures sont toutefois réalisées intégralement en aluminium.
En janvier 1953, DMH expédie six exemplaires aux États-Unis afin d’en assurer la promotion. Une autre partie est destinée à la presse spécialisée et aux présentations dans les différents salons d’Europe, où comme il l’avait prévu, le succès est également au rendez-vous.
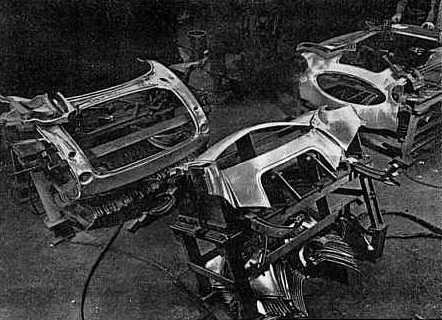
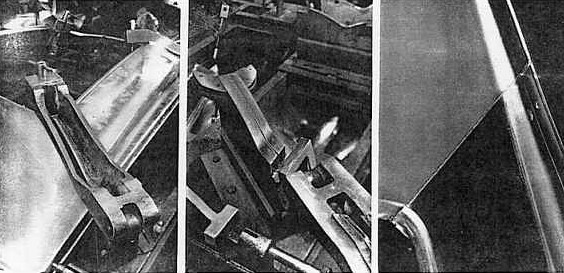
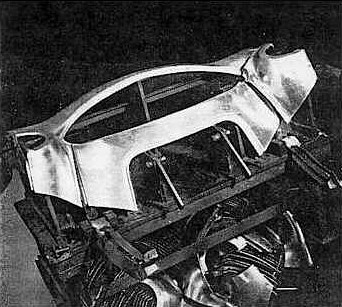
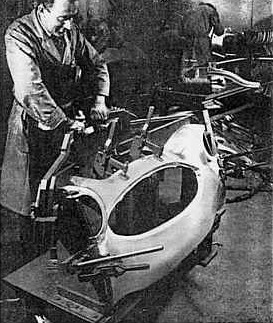
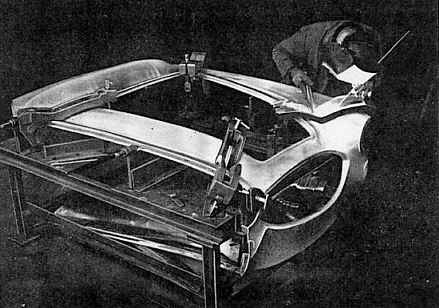
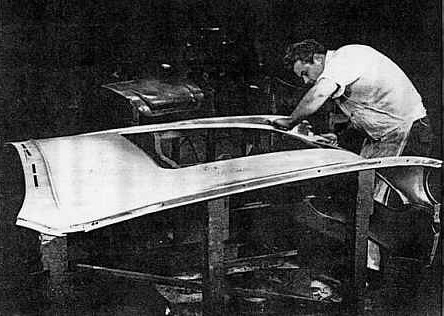
Fabrication des éléments de carrosserie en aluminium à l'usine Jensen (100/6, MK II, MK III) c.p.agr.
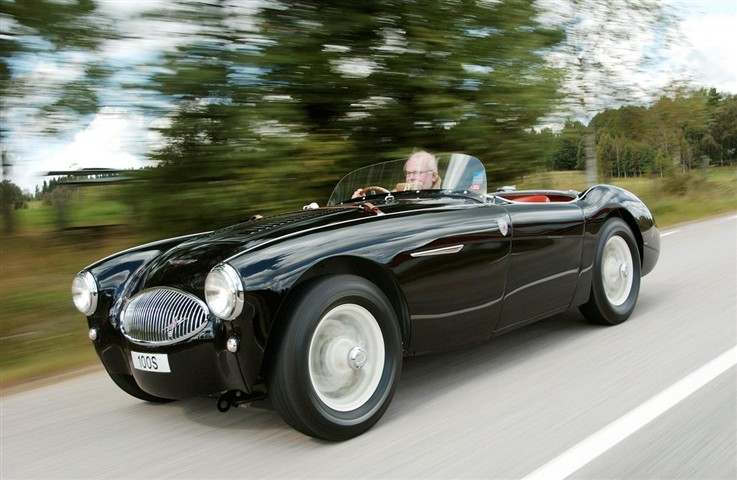
Austin-Healey 100 S (Clas Arleskär) c.p.agr.
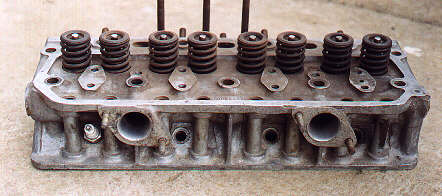
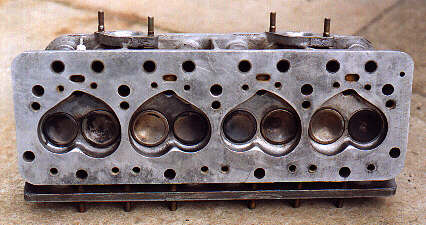
Culasse Weslake "Dualflow" en aluminium
(Joe Jarick / Steve Pike) c.p.agr.
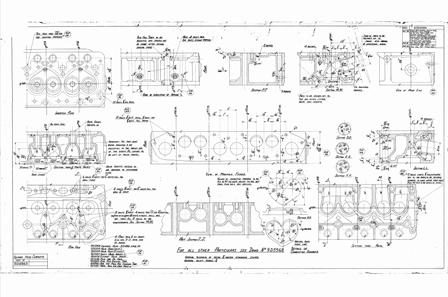
Plan (pdf)
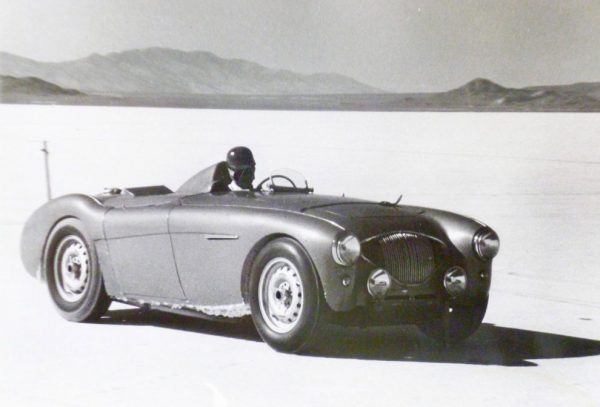
Le 22 août 1954, l'Austin-Healey 100, équipée d'une carrosserie Streamliner et d'un moteur basé sur l'Austin-Healey 100S avec un turbocompresseur Shorrock, atteint une vitesse impressionnante de 192,62 mph (309,92 km/h). Sur la photo historique, Geoffrey Healey se tient tout à droite. c.p.agr.

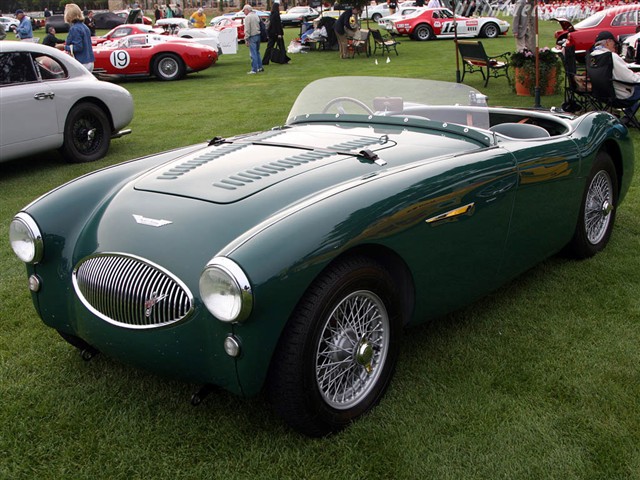
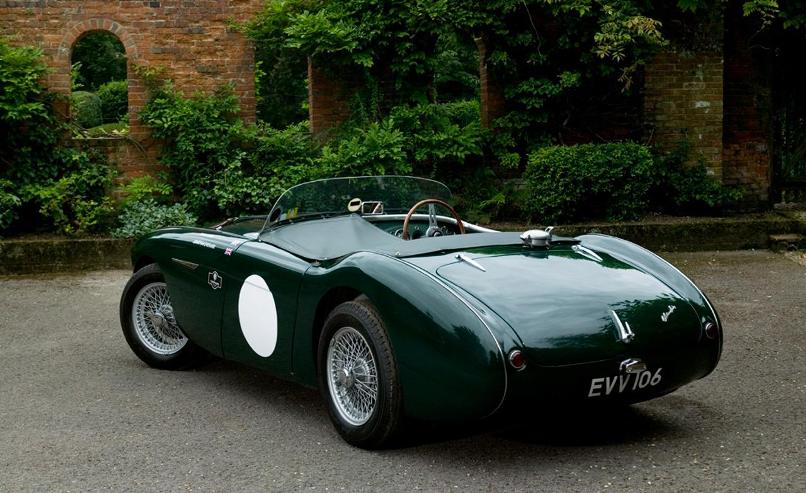
Austin-Healey 100 S, (Sebring) (2 places), développée de 1953 à 1954 et distribuée de février à novembre 1955
Production de la 100 S : 55 unités d'usine dont 37 seraient encore existantes.
Sous la pression des distributeurs américains qui réclament une version plus musclée destinée à une clientèle sélectionnée, DMH établit un cahier des charges inspiré de ses retours d’expérience en compétition entre 1953 et 1954.
Version de course de la « 100 », la 100 S reçoit un moteur optimisé et une carrosserie allégée et redessinée. Le moteur Austin, quatre cylindres à soupapes en tête avec poussoirs, 2650 cm³, reçoit deux carburateurs S.U. jumelés de 1" 3/4 (HS6) et développe 132 b.h.p. à 4700 tr/min. La boîte possède 4 rapports, sans overdrive. Poids : 16 ¾ q. (~ 750 kg).
La culasse Weslake est en aluminium. La carrosserie, également entièrement en aluminium, est réalisée par l’usine Jensen selon les instructions de Gerry Coker. La 100 S est la première Austin-Healey équipée de freins à disques avant et arrière Dunlop. Geoffrey Healey regrettera plus tard ce choix au détriment de Girling, après des problèmes avec le matériel Dunlop. Un saute-vent ou un pare-brise bas en Perspex remplace le pare-brise d’origine, même si certains modèles conservent ce dernier. Des persiennes ajourent le capot afin d’améliorer le refroidissement.
Capables d’atteindre 200 km/h, ces véhicules sont assemblés à la main sur une ligne spécialement aménagée dans les ateliers du Cap à Warwick. La 100 S est utilisée par DMH pour les records établis sur le lac salé de Bonneville en 1954 et 1956, avec des véhicules modifiés en conséquence. Ces records seront à nouveau tentés en 2009 et 2012 par quelques passionnés et propriétaires de 100 S, avec des véhicules reconstruits selon les standards de l’époque.
La 100 S est et restera l’Austin-Healey de série la plus rapide de tous les modèles A-H.
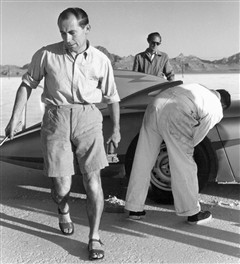
23-24 08.1954 AH 100 3174.96 miles en 24 heures à 132.99 mph (213.98 km/h) de moyenne AH 100 c.p.agr.
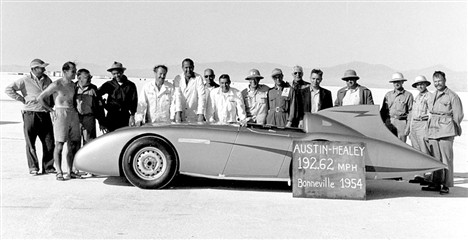
Roger Menadue, figure emblématique de la marque, ingénieur en chef des essais. Connu pour sa grande expertise, il n'utilisait jamais de clé dynamométrique, préférant se fier à sa propre sensibilité. c.p.agr.
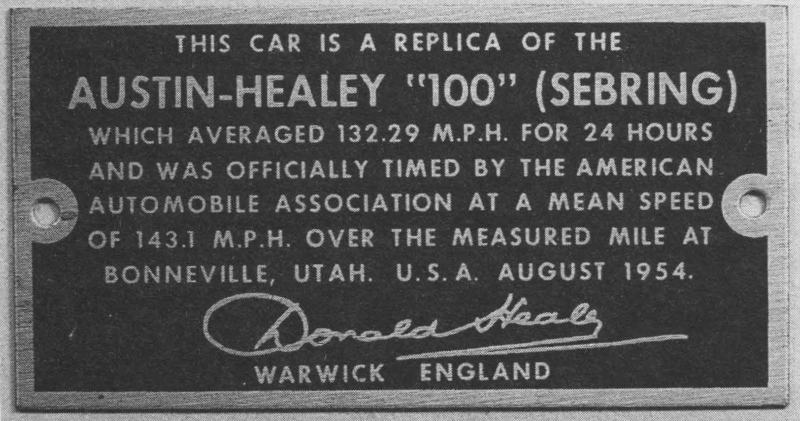
Plaquette d'identification des Austin-ealey 100 S d'origine c.p.agr.
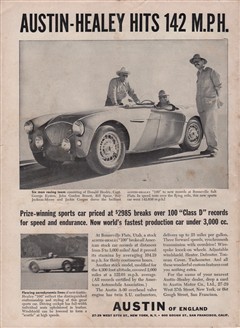
Austin-Healey 100 BN1 c.p.agr.
Anaheim Californie, 1956 c.p.agr.
Plaquette publicitaire (pdf)
BN1 Photos Graeme Hunt Ltd c.p.agr.
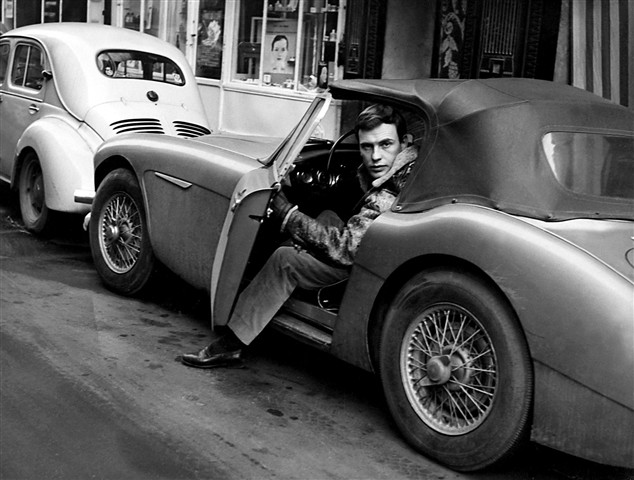

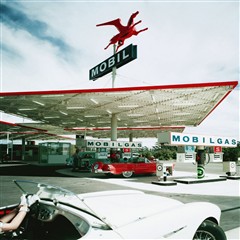
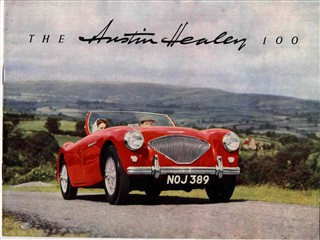
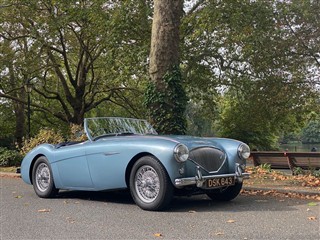
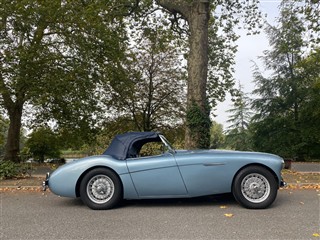
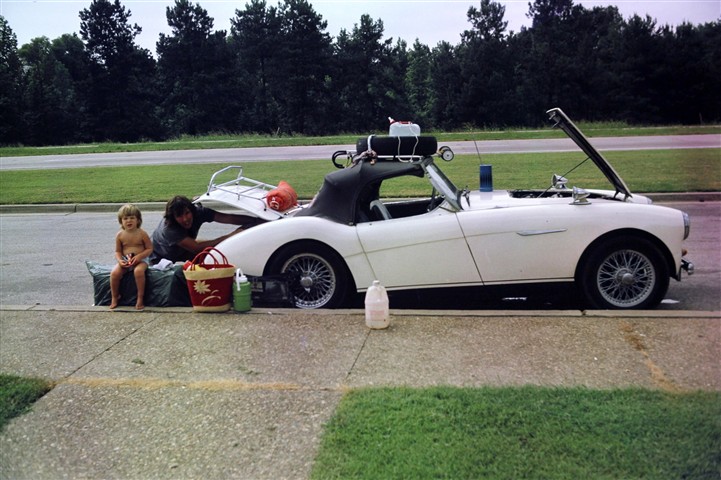
En famille c.p.agr.
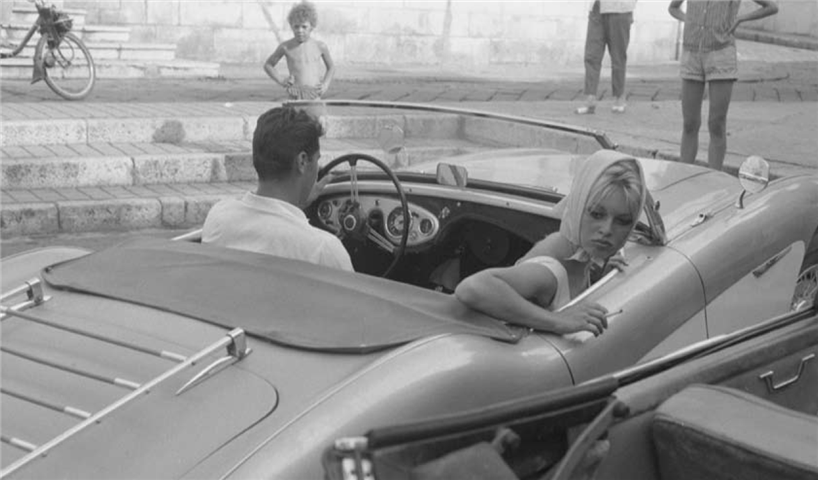
Brigitte Bardot et Sacha Distel en 1958 (Edward-Quinn) c.p.agr.
Jean-Louis Trintignant c.p.agr.
Une dizaine de modèles sur une quinzaine d'années
Austin-Healey 100 BN1, production de mai 1953 à août 1955 (2 places)
Mai 1953, première production sur la ligne de Longbridge, Environ 40 modifications et améliorations sont apportées au modèle, jusqu'à l'introduction de la BN2 en 1955 dont un certain nombre concerne le remplacement des pas de vis anglais ANF en pas UNF ou BSF.
Austin-Healey 100 BN2, production de août 1955 à juillet 1956 (2 places)
Version améliorée de la 100 BN1. Boîte quatre vitesses plus overdrive, freins tambours, tarage des ressorts de suspension revu, retour automatique des essuie-glaces, nouveau nuancier de couleur avec les premières couleurs "duotone".
Production de l'A-H 100 BN1 + BN2 : Environ 14'500 unités.
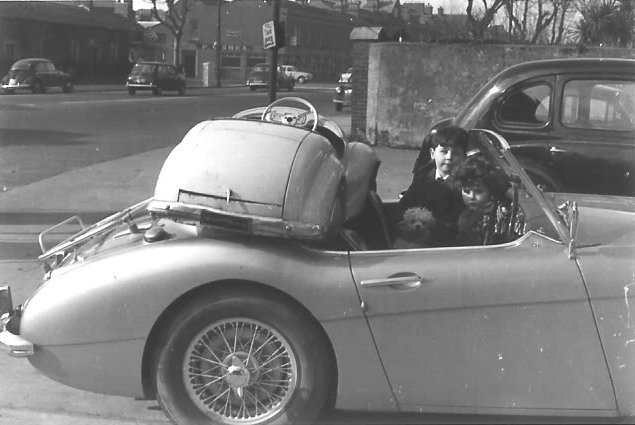
Austin-Healey 100 BN1, production de mai 1953 à août 1955 (2 places)
En mai 1953 débute la production sur la ligne de Longbridge. La carrosserie est sportive, biplace et ouverte. Le moteur Austin est un quatre cylindres à soupapes en tête avec poussoirs, d’une cylindrée de 2660 cm³. Il reçoit deux carburateurs SU de 1" 1/2 (HS4) et développe 90 b.h.p. à 4000 tr/min. La boîte possède 3 rapports avec overdrive. Sur le modèle BN2, elle passe à 4 rapports, avec overdrive en option. Le poids est de 18,5 q, soit environ 840 kg, pour un prix de £1'063.
Près de 40 modifications et améliorations sont apportées au modèle BN1 avant l’introduction de la BN2 en 1955. Certaines concernent notamment le remplacement des pas de vis anglais ANF par des filetages UNF ou BSF.
Austin-Healey 100 BN2, production d'août 1955 à juillet 1956 (2 places)
Version améliorée de la 100 BN1, la BN2 reçoit une boîte à 4 rapports avec overdrive en option. Les freins restent à tambours, tandis que le tarage des ressorts de suspension est revu. Les essuie-glaces bénéficient désormais d’un retour automatique et un nouveau nuancier fait son apparition, avec les premières teintes « duotone ».
Production de la 100 BN1, BN2 : Environ 14'500 unités.
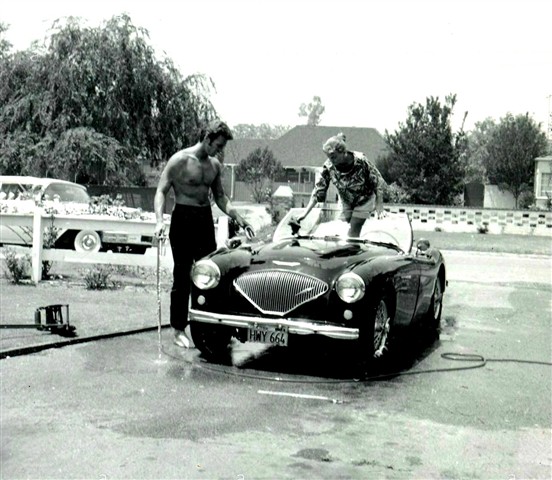
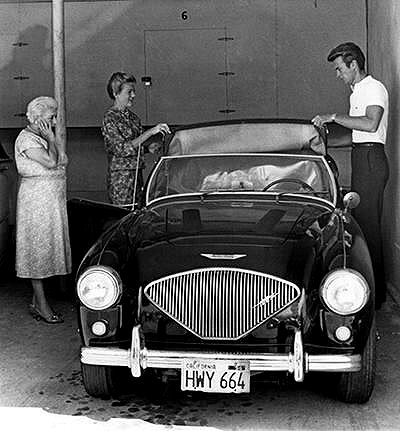
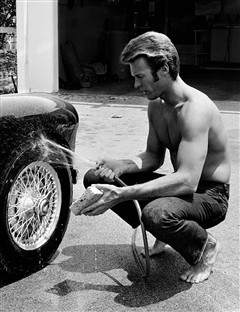
Clint Eastwood et Maggie Johnson c.p.agr.
NOJ 393, la tristement célèbre 100 S pilotée par Lance Macklin, est impliquée dans la tragédie des 24 Heures du Mans en 1955, lorsque la Mercedes de Pierre Levegh lui emboutit l’arrière avant de s’envoler dans les tribunes.
Acquise en 1969 par Jack Scott qui, pour des raisons professionnelles et familiales n’a pas le temps de s’en occuper, NOJ 393 est vendue aux enchères dans son jus 42 ans plus tard. Depuis, elle a retrouvé toute sa splendeur grâce à une restauration complète et est présentée au public pour la première fois le 8 mai 2013.
Choyée par son restaurateur, le fameux spécialiste australien Steve Pike, elle se trouve aujourd’hui dans l’état qui était le sien au départ des 24 Heures du Mans en 1955, peu avant sa destruction lors du terrible accident qui marqua durablement cette épreuve.
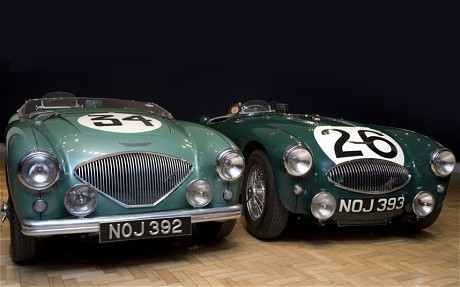
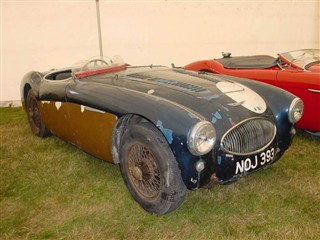
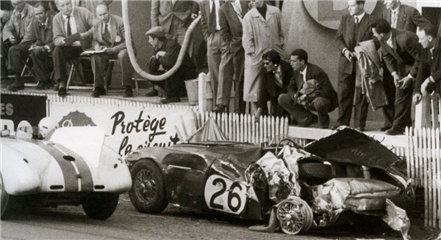

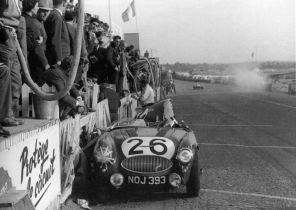
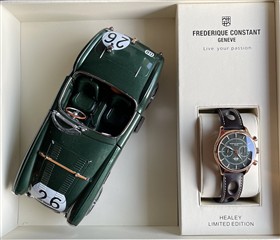
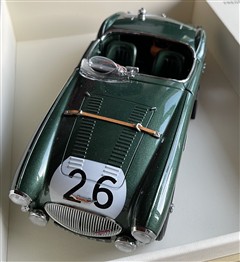
NOJ 393 c.p.agr.
Le Mans 1955
Rachetée en 1969 pour 150 £, vendue aux enchères 997'800 Euros à l'état dépave en 2011
c.p.agr.
NOJ 392 et 393 après restauration c.p.agr.
L'histoire de NOJ 393 (pdf anglais)
NOJ 393 c.p.agr.
